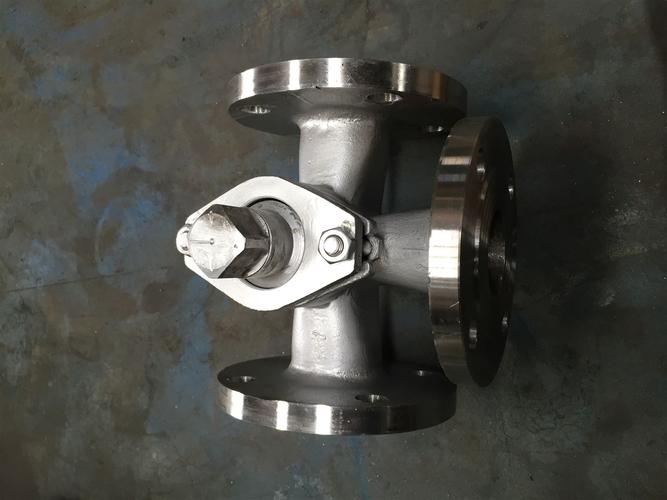
压力平衡式旋塞阀的旋塞制造技术解析
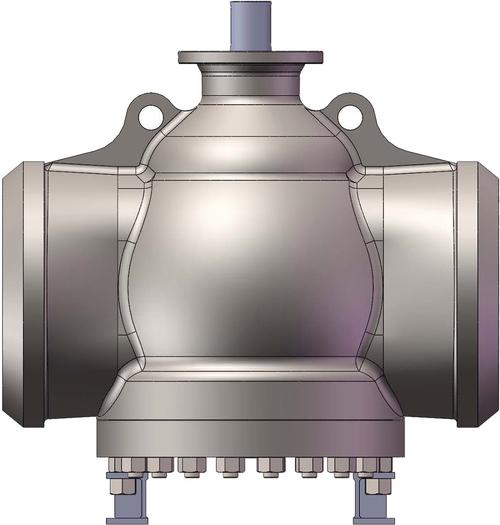
压力平衡式旋塞阀是一种广泛应用于石油、化工、天然气等工业领域的快速启闭阀门。其核心工作原理是通过在旋塞上下形成压力平衡,大幅降低启闭扭矩,从而实现大口径、高压差工况下的轻松操作。而旋塞作为该阀门的关键部件,其制造质量直接决定了阀门的密封性能、使用寿命和运行可靠性。本文将围绕压力平衡式旋塞阀的旋塞制造,从材料选择、结构特点、加工工艺及质量控制等方面进行系统阐述。
一、旋塞的结构特点与压力平衡原理
压力平衡式旋塞阀的旋塞通常采用圆锥形或圆柱形结构,内部设有压力平衡通道。当阀门关闭时,介质压力通过旋塞上的平衡孔或外部平衡管路同时作用于旋塞的上端和下端,使旋塞所受的轴向力相互抵消。这样,密封面所需的正向密封力由预紧弹簧或介质压力自行提供,而开启时只需克服密封面的摩擦力矩,因此操作扭矩极小。旋塞上通常加工有与阀体通道相对应的通孔,旋转90°即可实现阀门的全开或全关。
二、旋塞的材料选择
旋塞材料需根据介质的腐蚀性、温度、压力以及密封要求来确定。常见的材料包括:
- 碳钢(如WCB、A105):适用于非腐蚀性介质,如油品、水、蒸汽等,成本较低。表面需进行镀铬或氮化处理以提高耐磨性。
- 不锈钢(如304、316、双相钢):用于腐蚀性介质,如酸、碱、海水等。不锈钢旋塞表面可进行硬化处理(如渗氮、堆焊硬质合金)以增强抗擦伤能力。
- 合金钢(如铬钼钢):适用于高温高压工况。
- 特殊合金(如蒙乃尔、哈氏合金):用于强腐蚀环境。
旋塞密封面常采用聚四氟乙烯(PTFE)、增强PTFE或对位聚苯(PPL)等软密封材料,通过镶嵌或喷涂方式与金属基体结合,以实现零泄漏。
三、旋塞的制造工艺流程
旋塞制造是一个精密加工过程,主要步骤包括:
- 毛坯锻造或铸造:根据尺寸和批量选择锻造(强度高、致密)或铸造(形状复杂、成本低)。毛坯需进行探伤,确保无内部缺陷。
- 粗加工:车削外圆、端面,钻通孔及平衡孔。留出精加工余量。
- 热处理:根据材料进行调质、固溶处理等,以改善机械性能和加工性能。
- 精加工:精车或磨削圆锥面(或圆柱面),保证锥度(或圆柱度)与阀体锥孔精确配合。圆锥面的接触率需达到85%以上。
- 表面强化:对密封面进行镀铬(厚度0.05~0.1mm)、氮化(深度0.2~0.4mm)或堆焊硬质合金(如Stellite),硬度可达HRC45~60。
- 软密封镶嵌或喷涂:若采用软密封,需在密封面处加工凹槽,嵌入PTFE环或喷涂PTFE涂层,然后硫化或烧结。
- 平衡孔加工:在旋塞上加工斜孔或垂直孔,连通上下腔室。孔口需去毛刺,保证畅通。
- 研磨与配对:将旋塞与阀体锥孔配对研磨,使用红丹粉检查接触斑点,确保密封面均匀接触。
- 清洗与装配:去除油污、铁屑,涂抹润滑脂(或密封脂),装入阀体并调整预紧力。
四、关键制造技术及难点
- 锥面配合精度:旋塞与阀体的锥度必须一致,通常为1:6或1:8。加工时采用锥度样板或三坐标测量仪检测。配合过紧会导致卡涩,过松则泄漏。
- 压力平衡孔的位置精度:平衡孔必须准确连通旋塞两端的高低压腔,否则无法平衡。对于大口径阀门,常采用外部平衡管路,此时需在旋塞上加工螺纹孔并连接管接头。
- 硬化层均匀性:镀铬或氮化层应均匀分布于密封面,避免局部剥落。堆焊硬质合金后需磨削至规定尺寸。
- 软密封的可靠性:PTFE在高温下易蠕变,因此需采用增强PTFE或PPL,并设计合理的压紧结构。喷涂PTFE需保证与金属基体的结合强度。
- 动密封(旋塞与阀体之间的密封):通常采用O形圈、V形圈或填料函。制造时需保证旋塞颈部的表面粗糙度(Ra≤0.8μm)和尺寸公差。
五、质量控制与检验
旋塞制造完成后,需进行以下检验:
- 尺寸与形位公差检验:使用千分尺、游标卡尺、三坐标测量机等检测锥度、圆度、平行度等。
- 硬度检验:在密封面取点测量硬度,确保满足设计值。
- 表面缺陷检验:目视或磁粉探伤检查裂纹、气孔。
- 密封性能试验:将旋塞与阀体组装后,进行水压或气密性试验(如API 598标准),要求达到零泄漏。
- 操作扭矩测试:在额定压差下测量启闭扭矩,应不超过设计值。
- 耐久性试验:模拟实际工况,进行反复启闭(如1000次)后检查密封面磨损情况。
六、
压力平衡式旋塞阀的旋塞制造集材料学、精密加工、表面工程于一体,其技术水平直接影响阀门的高压密封与长周期运行。随着工业装置向大型化、高参数化发展,旋塞制造正朝着高精度、高硬度、复合密封及智能化检测方向演进。制造企业需严格控制每道工序,才能生产出满足苛刻工况的优质旋塞,为压力平衡式旋塞阀的可靠运行奠定基础。
如若转载,请注明出处:http://www.langbennet.com/product/51.html
更新时间:2026-10-01 19:52:01